Sealock je vlastní výrobce vakuových kompresních sáčků a dodavatel OEM. Vodotěsný vak musí udržet vodu venku tak dlouho, dokud je ve vodě. Kompresní vak musí zůstatvzduchnepřetržitě po celé týdny proti tlakovému rozdílu, který se nikdy neuvolní. Molekuly vzduchu jsou mnohem menší než kapičky vody a vakuum nikdy nepřestane tahat, což z tohoto dělá nejnáročnější problém těsnění v naší řadě. Tato příručka popisuje, jak jsou tyto vaky skutečně vyrobeny – ventil, uzávěr, integrace pumpy a test nafouknutí, který zachytí to, co nic jiného nedělá.
Ventil je produkt
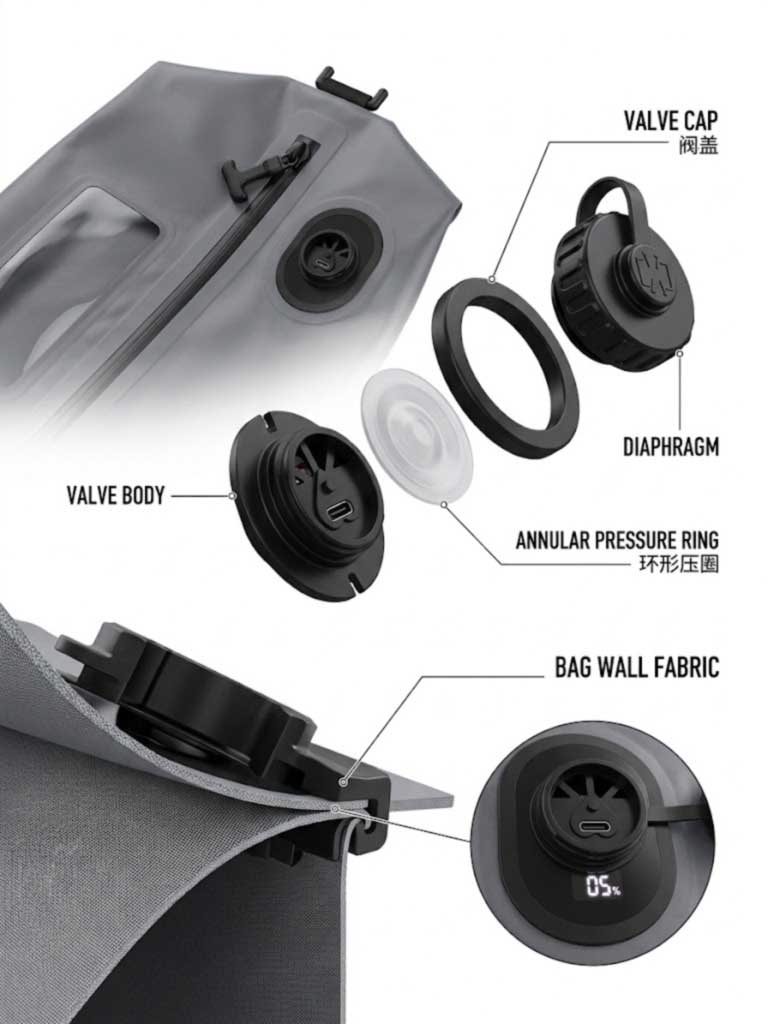
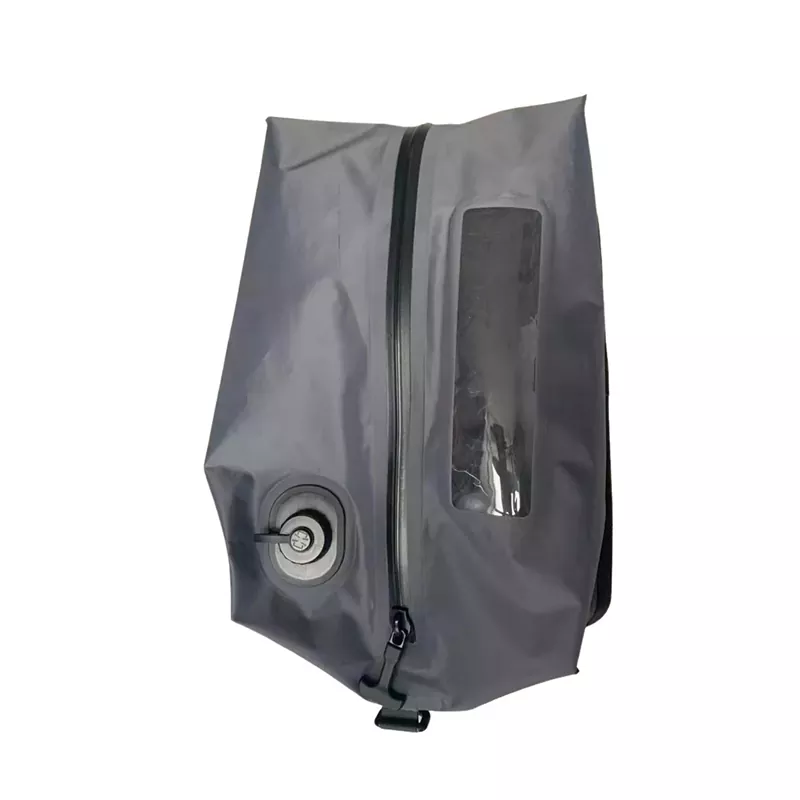
Všechno ostatní může být v pořádku a špatný ventil stejně ztratí vakuum přes noc. Sestava jednocestného ventilu na kompresním vaku má specifickou anatomii a každá část dělá svou práci:
Vnitřní těleso ventilu s přírubou, sedící uvnitř vaku, jeho příruba zabírá s oblastí kolem otvoru ve stěně vaku.
Pružná membránakterý se ohne směrem od vaku, aby vypustil vzduch pod sáním, a poté se utěsní, když je tlak uvnitř nižší než okolní vnější. Lepší provedení dávají membráněoblasti s různou tuhostíspíše než jednotná flexibilita.
Promítnutý prstencový prstenecže se bránice stýká vlineární kontakt— skutečná těsnicí linie a geometrie, která rozhoduje o tom, zda vakuum vydrží noc nebo sezónu.
Vnější krytka nebo pojistný kroužeknamontovaný na vnější straně, který se zacvakne nebo navlékne přes vyčnívající těleso ventilu azachycuje materiál sáčku mezi dvě součásti.
Tím posledním bodem je klíčový výrobní princip: ventil jemechanicky zachycenskrz stěnu sáčku a také k ní připojené. Ani jedno není dostačující — spojení bez zachycení se odlupuje při opakovaných cyklech pumpování; zachycení bez spoje netěsní na rozhraní.
Tělo, bránice, prstencový kroužek, uzávěr – a mezi nimi uvězněná stěna vaku.
Pravidlo spojování, které rozhoduje o spolehlivosti ventilu
Spojení tuhého tělesa ventilu s pružnou stěnou sáčku lze provést lepením nebo tepelným spojením a existuje zavedená zásada, kterou stojí za to uvést do vaší specifikace:vynikajících výsledků se dosáhne, když jsou lepené povrchy z podobného materiálu.
Praktický důsledek pro TPU kompresní vak je přímý. Pokud je vnitřní povrch sáčku TPU, příruba ventilu by měla být z kompatibilního svařitelného polymeru, takže spojení je spíše fúzí pravého materiálu než lepicí vrstvou spojující dva různé plasty. Lepený spoj je třetí materiál s vlastním stárnutím a je to přesně ten druh spoje, který přežije tovární test a selže šest měsíců při skladování.
Specifikujte materiál příruby ventilu vedle laminátu sáčku, nikoli samostatně. Je to jediná nejužitečnější řada, kterou může kupující přidat k technickému balení kompresního vaku.
Režim selhání Nikdo nespecifikuje proti: Lint
Tento si zaslouží více pozornosti, než se mu dostává, protože výrobek se používá téměř výhradně s textilem. Konstrukce ventilů zahrnuje lopatky, které udržují materiál sáčků a velké předměty mimo vzduchové otvory – alelopatky nezabraňují vstupu malých částic do vzduchových otvorů, kde buď blokují otvory, nebo brání správnému uzavření membrány, jakmile je evakuace dokončena.
Oblečení, lůžkoviny a prachové peří všechna vlákna. Vak s flísem a péřovou bundou generuje přesně ty částice, které budou sedět na těsnící ploše membrány. Vak, který se dokonale vyprázdní a poté se postupně během dvou dnů naplní, je velmi často membrána, která je částečně otevřená vláknem, nikoli prosakující šev – což je také důvod, proč uživatelé hlásí netěsnosti, které nemohou najít.
Technické odpovědi jsou specifikovatelné:
Filtrační prvekpřes otvor ventilu, takže odsátý vzduch je filtrován dříve, než dosáhne membrány.
Radiální vzduchové deflektorypod sedlem ventilu – žebra uspořádaná v radiální symetrii, která odstraňují materiál pytle, oblečení a lůžkoviny ze vzduchových pórů během evakuace, takže tkanina není silně přitahována k ventilu.
Šroubovací uzávěr s dorazemlisování na membránu, které přidává mechanickou ucpávku nezávislou na vlastním uzavření membrány. Náš SL-P1133 používá závitový uzávěr s těsněním přesně z tohoto důvodu: jakmile je čerpadlo odstraněno, těsnění již nezávisí pouze na membráně.
Svařování elektrického čerpadla do panelu
Vestavěné čerpadlo je tuhá, poháněná sestava přivařená do pružné utěsněné stěny. Požadavky se hromadí:
Pouzdro ABS s utěsněným rozhranímk panelu, spíše přivařené než přilepené.
Šroubovací vodotěsný uzávěrpřes čerpadlo, takže elektronika je utěsněná, když se nepoužívá.
Obal baterie— článek a nabíjecí port žijí uvnitř utěsněného pouzdra na výrobku, který je opakovaně stlačován a manipulováno.
Ovládání automatického zastavení, takže motor raději ukončí cyklus než běží proti utěsněnému sáčku.
Svar čerpadla je odděleným procesním oknem od švů těla, s vlastními parametry a vlastní kontrolou — a těsnění jeho pouzdra je testováno nezávisle na vakuu vaku.
Panel okna a zavírání
Průhledné oknoje svar z odlišného materiálu: čirá fólie TPU do tkaniny laminované TPU. Platí pravidlo, že materiál s vyšší teplotou skelného přechodu se musí nejprve zahřát a převést do materiálu s nižší Tg; běžte opačným směrem a fólie se přetaví, zatímco laminát se nikdy řádně nespojí, takže okno vypadá dobře a později se odlaminuje.
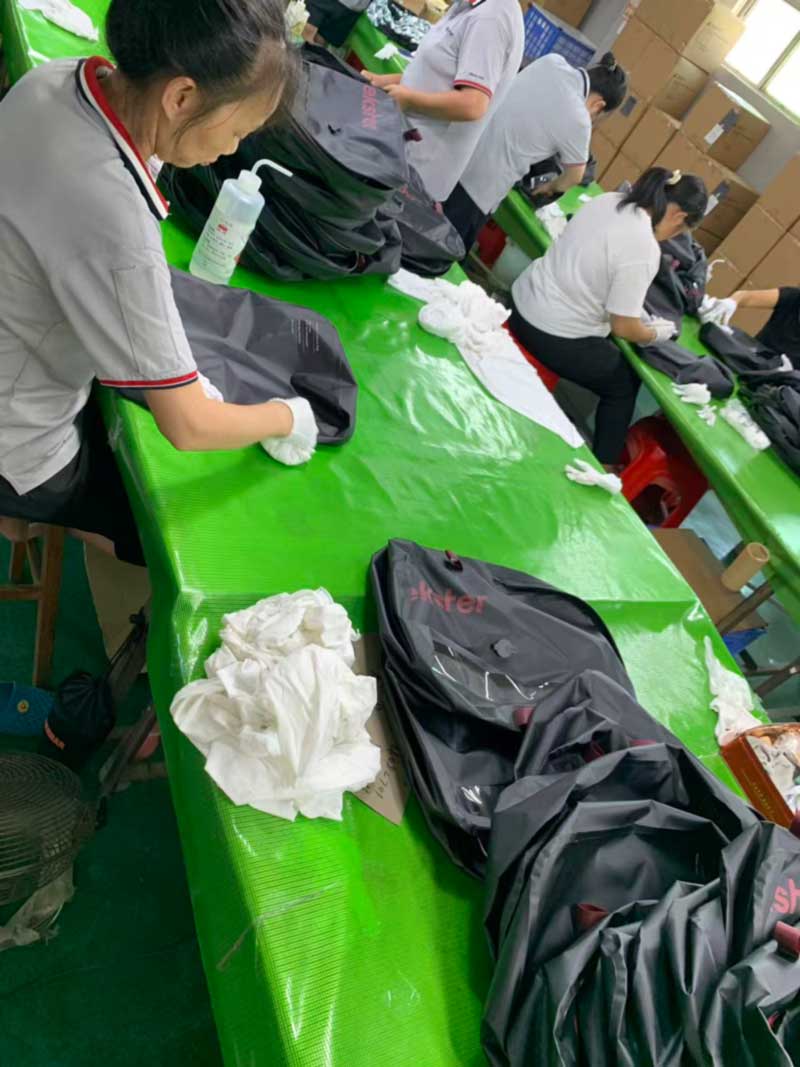
Okenní panely potřebují také manipulační disciplínu na podlaze. Naše montážní stanice pracují vbílé rukavice s čisticím roztokem, otření každé jednotky před a po operacích okna a hardwaru – protože olej nebo prach na čirém filmu je jak kosmetická vada, tak nečistota při svařování.
Uzávěrje celopropínací voděodolný zip s lisovaným ozubeným řetízkem, přivařeným k panelu. Toto je komponenta, která odděluje svařovaný kompresní vak od konvenčního: těsněním utěsněný zip je stlačený uzávěr, kde pásek se zipem není. Okrajové vázání ve zesíleném popruhu pak chrání obvod před oděrem uvnitř zavazadla.
Rukavice a rozpouštědlo na každé jednotce – jasné okno ukazuje každý otisk prstu a přes jeden se špatně svařuje.
Výrobní sekvence
Řezání— panely karoserie, okenní fólie a vázání řezané na toleranci; svařovaný šev nemá žádnou toleranci k absorbování úletu.
Svařování oken— průhledná fólie navařená do panelu karoserie za odlišných parametrů materiálu.
Instalace ventilů a čerpadel— vytvořený otvor, usazené těleso ventilu a přilepená příruba, zasunutá přídržná čepička nebo svařené pouzdro čerpadla a usazené těsnění. Každý běží svou vlastní sadu parametrů.
Svařování zipu— utěsněná páska zipu přivařená k panelu s vazbou bez dutin, takže těsnění je souvislé od látky k zipu.
Svařování karoserie— obvodové švy tavené při 27,12 MHz, se zkušebními svary a odlupovacími zkouškami při každém spuštění běhu.
Okrajová vazba— zesílený popruh aplikovaný na obvod.
Čištění— utírání oken a kování v rukavicích.
Zkouška těsnosti huštění— každou jednotku před zabalením.
Závěrečná kontrola, značení a balenís identifikací šarže.
Test nahuštění: Tlak zevnitř
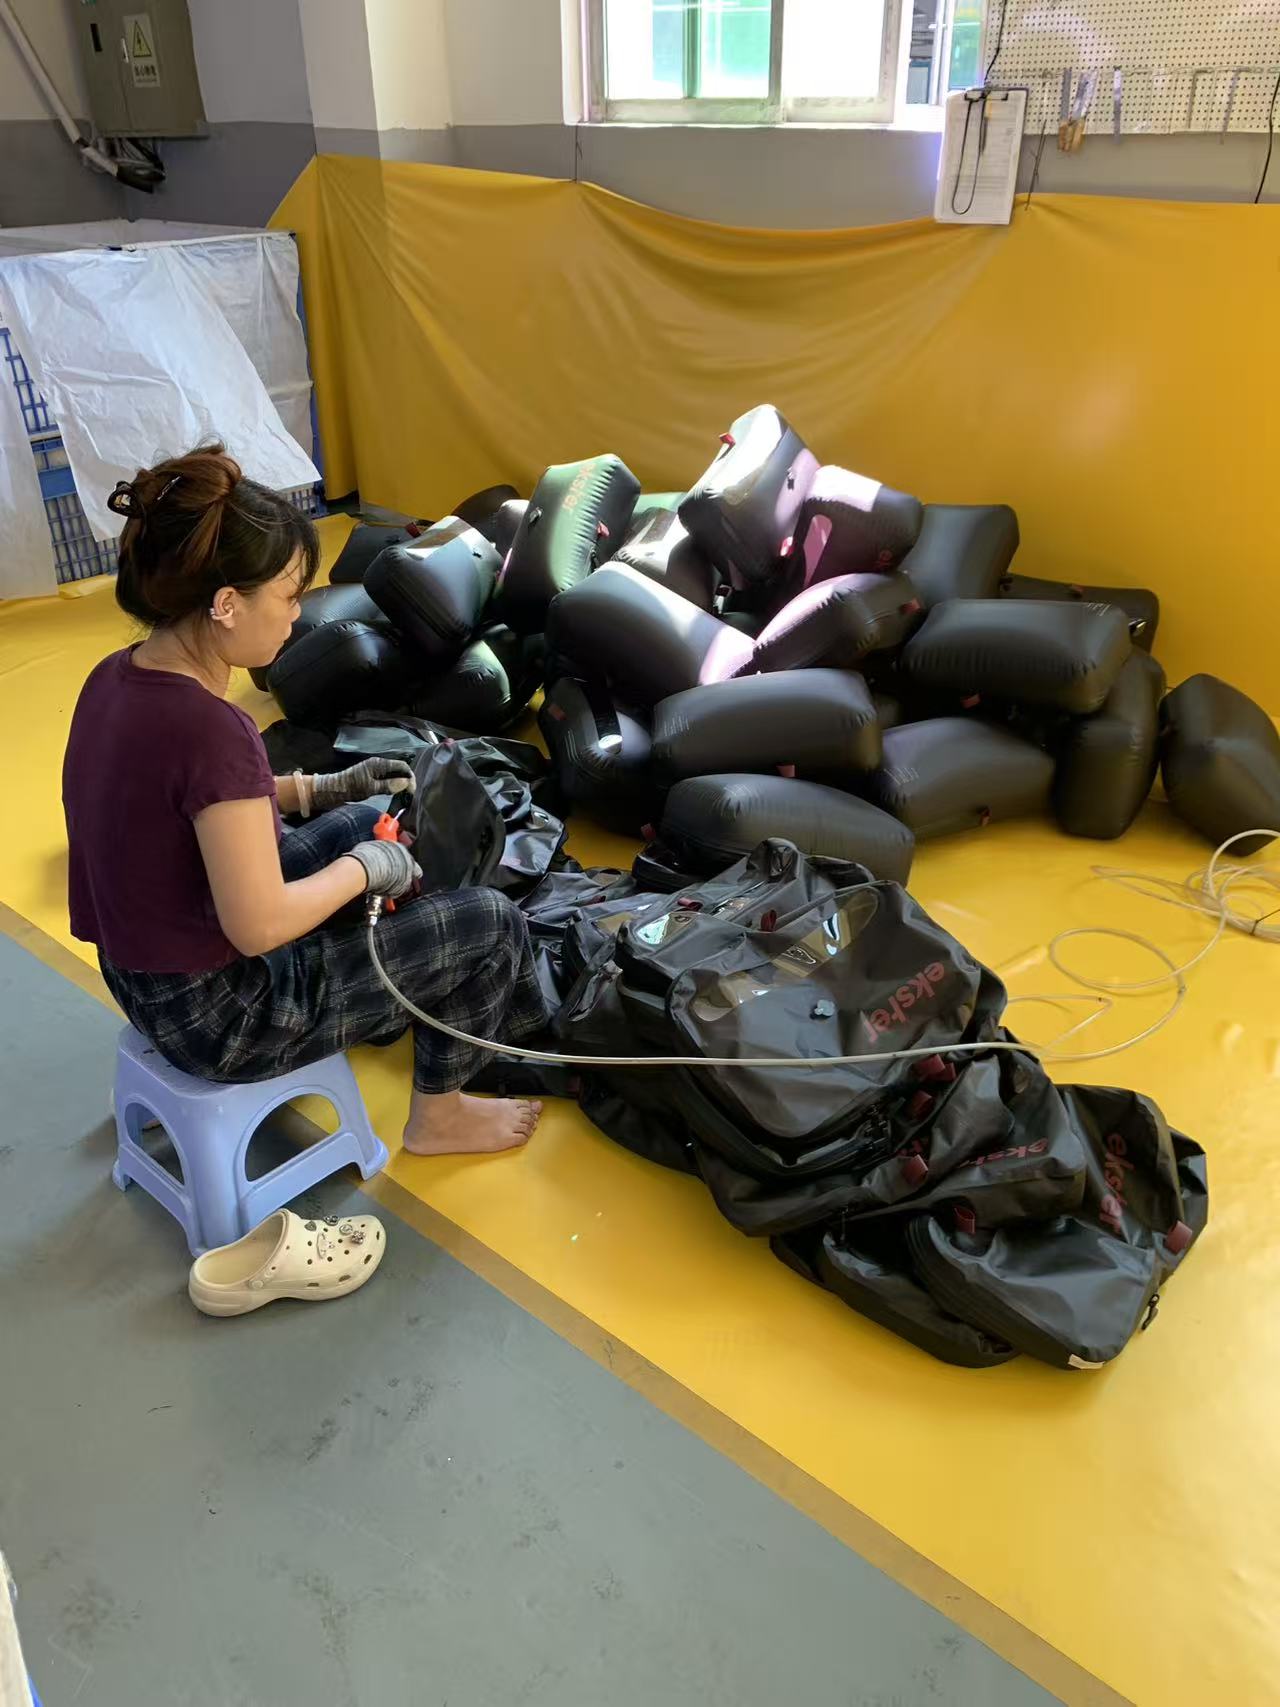
Toto je krok, který odlišuje šňůru kompresního vaku od běžné voděodolné šňůry a běží dálkaždá jednotka spíše než vzorek. Každý vak se nafoukne vzduchovou pistolí, dokud není tělo pod pozitivním vnitřním tlakem, pak se v dávce odloží a pozoruje.
Logiku stojí za pochopení, protože je opakem vakuového testu a zachycuje různé chyby.Nafouknutí vytlačí každý šev zevnitř ven, zatížení svarů, zachycení ventilu, rozhraní zipu a rámu okna ve směru, ve kterém jsou nejslabší. Okrajový svar, který drží proti vnějšímu tlaku vody, se otevře pod vnitřním tlakem. Vaky, které zůstanou nafouknuté po dobu pozorování, projdou; všechny, které změknou, jsou vytaženy a sledovány.
Běh vedle toho, postup kontroly zákazníka —vybalení z krabice, vakuová extrakce, 24hodinový statický odpočinek a stanovení úniku vzduchu— testuje opačný směr a u tohoto produktu to není analog pro výkon: je to přesně to, co s taškou udělá koncový uživatel. Těsnění se osvědčuje pod přetlakem i podtlakem.
Každá jednotka se nafoukla a udržela – vnitřní tlak najde to, co vnější tlak skrývá.
Základ produktu
Obraz
Model a specifikace
To ukazuje výrobní kapacitu
MOQ
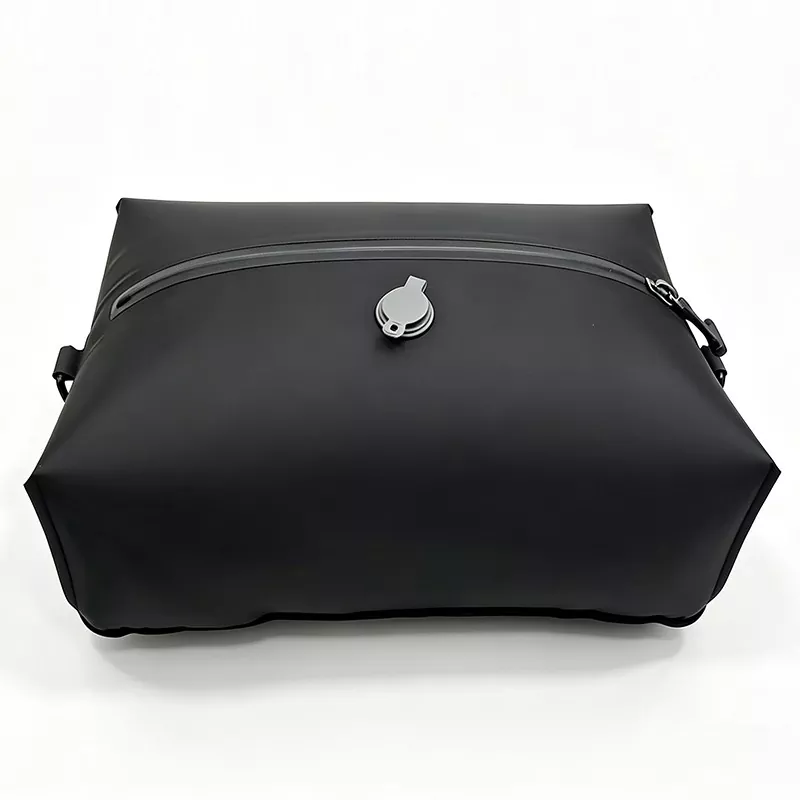
SL-P1083 kompresní vak s vestavěným čerpadlem— 42×29×11 cm, 13,4L; elektrické čerpadlo přivařené do panelu karoserie; ABS pouzdro s utěsněným rozhraním těsnění; šroubovací vodotěsný uzávěr; USB-C, 1 500 mAh, přibližně 90 cyklů na jedno nabití; 4 000 Pa, přibližně 15 sekund; digitální odpočítávání s automatickým zastavením; svařované čiré TPU okno; okraje vázané popruhem; lisovaný D-kroužek na svařované kotevní plošině.
Poháněná sestava svařená do utěsněné stěny – nejsložitější konstrukce v této řadě
300
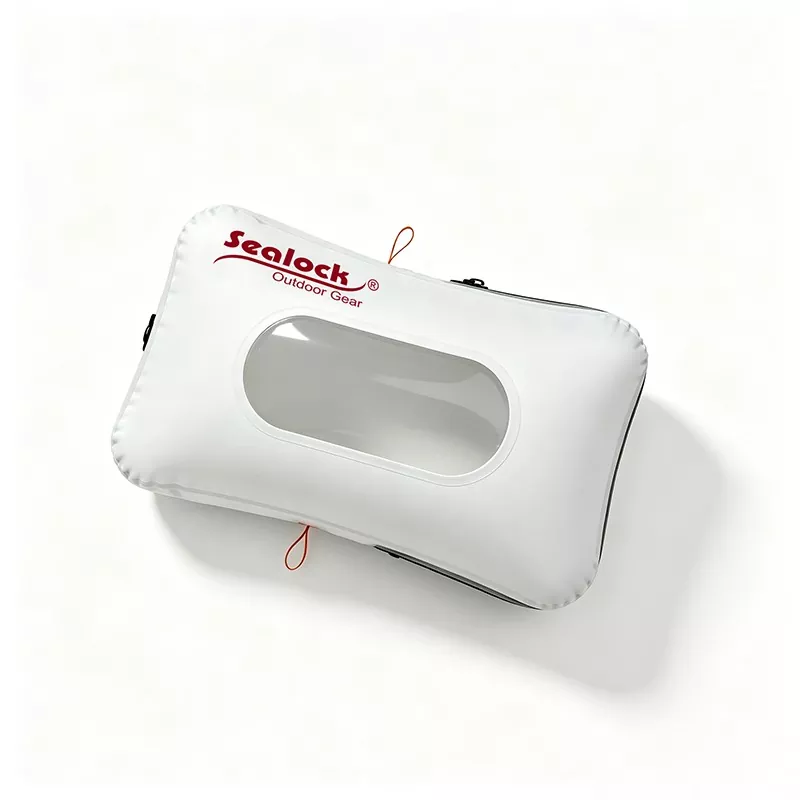
SL-P1133 kompresní vak s ruční pumpou— 48×29×10 cm, 13,9 l;vzduchový ventil se šroubovacím uzávěrem se závitovým uzávěrem a těsněním; ABS pouzdro ventilu se silikonovým těsněním; sladěná pístová ruční pumpa; lisované úchytky z TPU; svařované čiré TPU okno; až 70% snížení objemu.
Mechanická ucpávka nezávislá na membráně – nejrobustnější architektura ventilu
300
SL-P1082 Cestovní vakuová kompresní taška— tři velikosti, 14L / 20L / 33L; TPU laminovaná tkanina; vysokofrekvenční svařované švy; vodotěsný zip po celé délce; středově namontovaný jednocestný ventil; IPX6; ruční komprese bez pumpy.
Integrace ventilů ve třech velikostech na logice sdílených nástrojů
500
Architektura ventilu, vybavení filtru a deflektoru, typ pumpy, okenní panel, zip, okrajová vazba, závěsné kování, velikosti, barevné provedení a značka – to vše lze specifikovat na zakázku nebo lze sáček sestavit podle náčrtu.
Kontrola kvality
Kvalita je rozdělena do tří úrovní.IQCpokrývá příchozí TPU laminát pro tloušťku povlaku, přilnavost a svařitelnost, plusventilové sestavy, membrány, těsnění, čerpací jednotky, baterie, utěsněné zipy a vázací popruhyproti podepsanému standardu, s barevným rozdílem a stálostí.IPQCzahrnuje toleranci řezu, parametry svaru okna, sedlo a zachycení ventilu, těsnění tělesa čerpadla, kontinuitu svaru zipu a integritu obvodového svaru, s testy odlupování na vzorových svarech při každém spuštění běhu.OQCpokrývá ISO 2859 AQL odběr vzorků, vakuové retenční testování a srovnání zlatého vzorku, s dostupnými kontrolami SGS nebo QIMA.
Mezi nimi sedí dva směrové testy:100% kontrola těsnosti nafouknutípod pozitivním vnitřním tlakem a postup kontroly zákazníkavybalení z krabice, vakuová extrakce, 24hodinový statický odpočinek a stanovení úniku vzduchupod podtlakem. Laboratoř dále provádí testování pevnosti spoje svarů a odlupování, cyklování únavy zipu, cyklování ventilů, cyklů pumpy a nabíjecích cyklů baterie, testování těsnění krytu pumpy, odolnosti proti propíchnutí a roztržení, pevnosti v tahu a roztržení, ohybu a průhlednosti okna, otěru a stálobarevnosti.
FAQ: Výroba kompresních sáčků
Otázka: Proč kompresní sáčky ztrácejí vakuum, když švy vypadají dobře? A: Často je to spíše bránice než šev. Vlákna uvolněná oblečením a lůžkovinami mohou vniknout do vzduchových otvorů ventilu a udržet membránu částečně otevřenou, takže sáček se pomalu doplňuje – proto uživatelé hlásí netěsnosti, které nemohou najít. Řeší to filtrační vložka, radiální vzduchové deflektory a šroubovací uzávěr.
Otázka: Jak je ventil připojen k vaku? Odpověď: Mechanickým zachycením a spojením – stěna vaku je zachycena mezi vnitřní přírubou těla ventilu a vnějším přídržným víčkem a příruba je připojena ke stěně. Samotné lepení se odlupuje při opakovaných pumpovacích cyklech; zachytit samotné úniky na rozhraní.
Otázka: Jaký materiál by měl být ventil? Odpověď: Kompatibilní s vnitřním povrchem tašky. Vazby mezi podobnými materiály jsou podstatně spolehlivější než lepené spoje mezi různými plasty, takže na sáčku z TPU by měla být příruba ventilu kompatibilní svařitelný polymer. Uveďte jej vedle laminátu.
Otázka: Proč vaky nafukovat, než je jen vakuově testovat? A: Protože ti dva nacházejí různé chyby. Nafukování zatěžuje každý šev, zachycení ventilku, rozhraní zipu a okenní rám směrem ven zevnitř – ve směru, ve kterém jsou nejslabší. Každou jednotku testujeme nafouknutím a také vakuově testujeme s 24hodinovým zadržením.
Otázka: Je výroba vestavěného čerpadla těžší? A: Značně. Poháněná sestava přivařená do flexibilní utěsněné stěny potřebuje vlastní parametry svařování, utěsněné pouzdro ABS, šroubovací vodotěsný uzávěr a nezávislé testování těsnění pouzdra, životnosti motocyklu a cyklu nabíjení baterie.
Otázka: Jaké jsou MOQ a dodací lhůty? Odpověď: Od 300 kusů na modelech čerpadel a 500 na cestovní sadě tří velikostí, se vzorky za 7–15 dnů a výrobou 30–45 dnů po schválení.
Promluvte si s továrnou
Chcete-li uvést do výroby vlastní vakuový kompresní sáček, kontaktujte společnost Sealock na adreseinfo@sealock.com.hknebo +86-769-82009361. Více než dvacet let vysokofrekvenčního svařování a průmyslového šití pod jednou střechou, integrace ventilu a čerpadla, 100% testování těsnosti inflací, duální čínsko-vietnamská výroba a úplný zákaznický kontrolní postup u každé zásilky.
Používáme cookies, abychom vám nabídli lepší zážitek z prohlížení, analyzovali návštěvnost webu a přizpůsobili obsah. Používáním tohoto webu souhlasíte s naším používáním souborů cookie.
Zásady ochrany osobních údajů
 English
 Español
 Português
 русский
 Français
 日本語
 Deutsch
 tiếng Việt
 Italiano
 Nederlands
 ภาษาไทย
 Polski
 Svenska
 magyar
 Malay
 বাংলা ভাষার
 Dansk
 Suomi
 हिन्दी
 Pilipino
 한국어
 Türkçe
 Gaeilge
 العربية
 Indonesia
 Norsk
 تمل
 český
 ελληνικά
 український
 Javanese
 فارسی
 தமிழ்
 తెలుగు
 नेपाली
 Burmese
 български
 ລາວ
 Latine
 Қазақша
 Euskal
 Azərbaycan
 Slovenský jazyk
 Македонски
 Lietuvos
 Eesti Keel
 Română
 Slovenski
 मराठी
 Srpski језик