RF svařování: Jak se vyrábějí a testují radiofrekvenčně svařované švy
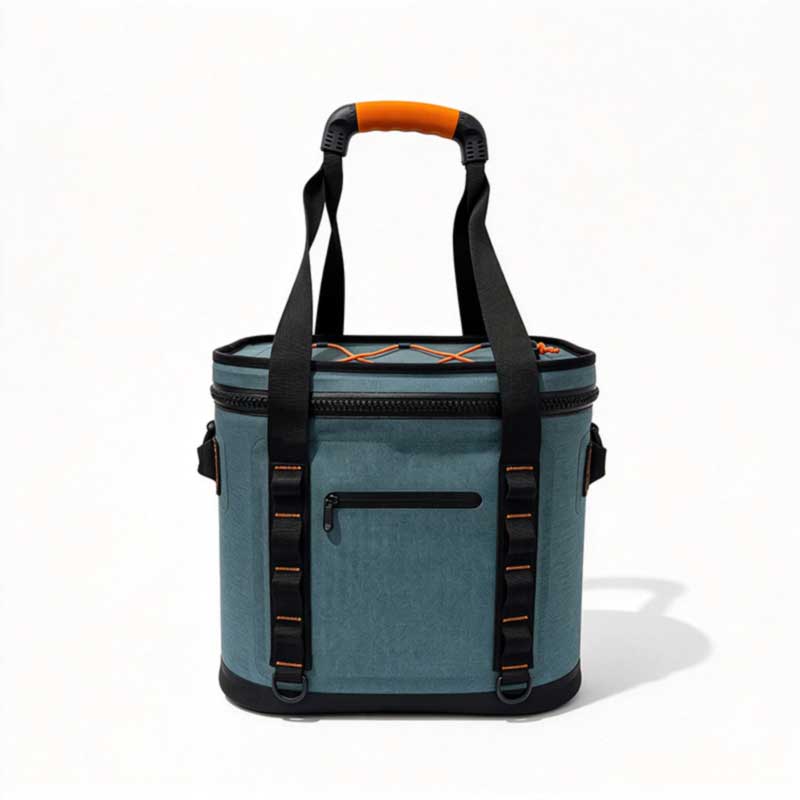
Radiofrekvenční (RF) svařování, nazývané také vysokofrekvenční (HF) svařování nebo dielektrické svařování, spojuje termoplastické materiály, jako je PVC a TPU, jejich zahříváním zevnitř rychle se střídajícím elektromagnetickým polem, obvykle při 27,12 MHz, zatímco tvarovaná kovová matrice stlačuje vrstvy k sobě. Dvě vrstvy se roztaví do jedné a ochladí se pod tlakem, přičemž zanechá šev bez dírek po jehle, bez nití a bez lepidla. To je důvod, proč se vysokofrekvenční svařované švy používají všude tam, kde musí výrobek zadržovat vodu, vzduch nebo kapalinu uvnitř nebo venku: suché vaky, nepromokavé batohy, měkké chladiče, nafukovačky, vaky na lékařské tekutiny a mnoho vojenských a průmyslových kontejnerů.
Tato příručka vysvětluje, jak proces funguje, které materiály lze a které nelze svařovat, jak se svařovaný šev srovnává se švy sešívanými, lepenými a lepenými, co způsobuje selhání svaru a jak se testují svarové švy před odesláním produktu. Je napsáno z továrny: již více než 20 let vyrábíme vysokofrekvenčně svařované tašky v našich továrnách v Dongguanu v Číně a Ho Či Minově Městě ve Vietnamu.
Prozkoumejte tuto sekci: RF svařování, testování a materiály
Tato stránka je výchozím bodem pro naše inženýrské články o vysokofrekvenčním svařování. Každý níže uvedený článek jde hlouběji do jedné části tématu.
RF svařování je způsob tavení plastů bez dotyku vnějšího zdroje tepla s povrchem. Místo horké desky nebo horkého vzduchu stroj aplikuje vysokofrekvenční elektrické pole přes materiál. Některé plasty obsahují polární molekuly, které se snaží vyrovnat se s polem. Protože se pole obrátí milionkrát za sekundu, tyto molekuly neustále oscilují a tření mezi nimi vytváří teplo uvnitř samotného materiálu. Když plast dosáhne svého bodu tavení ve spoji, tlak lisovnice přinutí obě vrstvy, aby do sebe proudily.
Názvy RF svařování, HF svařování, vysokofrekvenční svařování a dielektrické těsnění popisují stejný proces. Průmyslové stroje pracují na frekvencích vyhrazených pro tento účel, nejčastěji 27,12 MHz, proto se ve specifikacích objevuje i termín „svařování 27,12 MHz“. Tento proces se průmyslově používá od poloviny dvacátého století a nyní je standardem pro jakýkoli výrobek, kde by šitý šev prosakoval.
Jak proces funguje, krok za krokem
Na lince na výrobu sáčků je vysokofrekvenční svařování jednou fází v delším sledu. Panely jsou nejprve vyříznuty z tkaniny potažené TPU nebo PVC a všechny části, které je třeba přišít, jako jsou popruhy, kotvy popruhů a kapsy organizéru, jsou našity na ploché panely před zahájením svařování. To je důvod, proč se většina vodotěsných tašek vyrábí na dvou liniích, šitím a svařováním, které pracují společně, než aby jedna nahrazovala druhou.
Pro každý svar operátor umístí panely na lože stroje, často do přípravku, který je drží v přesném vyrovnání. Na materiál je spuštěna mosazná raznice ve tvaru švu a pod ní je umístěna izolační nárazníková vrstva, aby se zabránilo jiskření. Stroj poté aplikuje vysokofrekvenční energii na několik sekund, zatímco matrice tlačí dolů. Jakmile se energie zastaví, forma zůstane uzavřená po dobu chlazení, takže roztavený materiál ztuhne pod tlakem; jeho uvolnění příliš brzy způsobí slabý, zvlněný šev. Nakonec se přebytečný materiál odstřihne a šev se zkontroluje.
Tři nastavení řídí výsledek: výkon, doba svařování a doba chlazení spolu s tlakem v matrici. Musí být nastaveny pro každou kombinaci materiálu, tloušťky a matrice. Nastavení, které vytváří dokonalý šev na 500D PVC plachtě, může propálit tenkou fólii TPU nebo podtavit těžký laminát TPU, takže každý nový materiál nebo matrice jsou před zahájením výroby ověřeny zkušebními svary.
Mosazná matrice stlačuje vrstvy k sobě, zatímco vysokofrekvenční energie je taví zevnitř.
Které materiály lze svařovat RF?
Pouze plasty s polárními molekulami se ohřívají ve vysokofrekvenčním poli, což omezuje proces na určité materiály. Nejčastěji se svařuje PVC a polyuretany včetně TPU, které jsou hlavními materiály používanými pro vodotěsné tašky. Některé jiné materiály lze svařovat za speciálních podmínek, zatímco běžné nepolární plasty takto svařovat nelze vůbec.
Materiál
RF svařitelný?
Poznámky
PVC (filmová a potažená plachta)
Ano, snadno
Materiál klasického suchého vaku a motocyklového vaku
TPU a další polyuretany
Ano
Lehčí a pružnější za studena než PVC; parametry závisí na jakosti a tloušťce
Nylonová nebo polyesterová tkanina potažená TPU nebo PVC
Ano, přes povlak
Povlak je to, co svařuje; musí být dostatečně hustý a na pravém obličeji
EVA, PET, nylonová fólie, některé ABS
Někdy
Možné se speciálním nastavením nebo vyhřívaným nástrojem
Nepolární; místo toho spojovány horkovzdušným, ultrazvukovým nebo jiným způsobem
Nepotažený tkaný nylon nebo polyester
Žádný
Musí být nejprve šité nebo potažené
U povrstvených látek je nejdůležitějším detailem potah. TPU laminovaná tkanina s podstatnou fólií svařuje spolehlivě, zatímco tkanina s velmi tenkým povlakem nemusí mít na spoji dostatek materiálu k vytvoření silného švu. To je jeden z důvodů, proč se dvě látky popsané stejnými slovy mohou na svařovacím stroji chovat velmi odlišně. NášVoděodolný materiál TPUpodrobněji pokrývá materiální stránku.
RF svařované švy vs šité, podlepené a lepené švy
Vysokofrekvenčně svařované
Sešívané
Šité a podlepené
Lepené
Díry ve švech
Žádný
Jeden na steh
Překryto páskou
Žádný
Časem vodotěsný
Ano, šev je z jednoho materiálu
Žádný
Dokud se páska nezvedne
Dokud lepidlo nezestárne
Vzduchotěsný
Ano
Žádný
Zřídka
Někdy
Svoboda designu
Omezeno tvarem matrice
Velmi vysoká
Vysoký
Mírný
Funguje na nepotažené tkanině
Žádný
Ano
Ano
Záleží na lepidle
Nic z toho nedělá šití obecně méněcenné. Šití je správnou volbou pro kapsy organizéru, popruhy, vycpávky a cokoli mimo vodotěsnou skořepinu a naše šicí linky jsou stejně zkušené jako naše svařovací linky. Nejlepší nepromokavé tašky používají obojí: šité podsestavy pro strukturu a pohodlí a svařované švy všude tam, kde je třeba zadržet vodu. Náš článek najak se opravdu vyrábějí svařované a šité taškyukazuje, jak jsou tyto dva kombinovány v jednom produktu.
RF svařování vs ultrazvukové a horkovzdušné svařování
Ultrazvukové svařování využívá spíše vysokofrekvenční mechanické vibrace než elektrické pole. Je rychlý a pracuje na některých materiálech, které nereagují na RF, ale nejlépe se hodí pro malé, bodové nebo souvislé úzké švy. Svařování horkým vzduchem a horkým klínem roztaví povrch zvenčí a může spojovat nepolární materiály, jako je polyetylen, což je činí společnými pro velké geomembrány a některé plachty. U sáčků vyrobených z PVC nebo TPU se obvykle dává přednost vysokofrekvenčnímu svařování, protože spoj rovnoměrně ohřívá po celé jeho tloušťce, vytváří široké, konzistentní švy ve složitých tvarech při jediném lisování a povrch materiálu zůstává z velké části nepoznamenaný.
Co způsobuje selhání svaru
Svařovaný šev, který netěsní, se téměř vždy vrátí k jedné z několika příčin. K nedostatečnému roztavení dochází, když je výkon nebo čas příliš nízký: šev vypadá uzavřený, ale vrstvy se k sobě přilepily pouze na povrchu a při zatížení se odlupují. K propálení nebo jiskření dochází, když je výkon příliš vysoký nebo chybí vyrovnávací paměť a zanechává tenkou, spálenou nebo perforovanou čáru. Kontaminace, jako je prach, separační činidlo nebo změkčovadlo na povrchu, zastaví správné spojení vrstev. A změna materiálu, dokonce i jiná šarže nebo barva stejné látky, může posunout správná nastavení natolik, že zeslabí šev, pokud není stroj znovu ověřen.
Většina těchto vad je běžným pohledem neviditelná, a proto svařované výrobky potřebují destruktivní zkoušky na vzorcích a tlakové nebo ponorné zkoušky na hotovém zboží. Náš průvodce poběžné vady RF svařováníukazuje, jak každý z nich vypadá, když je šev rozříznut.
Zvukový svar, nedostatečně tavený svar a propálení, vedle sebe.
Jak se testují RF svařované švy
Testování začíná před výrobou. Když se nastaví nový materiál nebo matrice, vytvoří se vzorové svary a roztáhnou se na tahovém testeru, aby se změřila pevnost spoje, síla potřebná k odlepení švu. Dobrý svar roztrhne materiál vedle švu, místo aby se podél něj oddělil. Náš laboratorní článekČíslo, které rozhoduje o tom, zda je svar skutečně svarempodrobně vysvětluje tento test.
Během výroby prochází každá zakázka IQC na vstupní tkanině, IPQC na svařovací lince s pravidelnými kontrolami vzorků a OQC na hotových výrobcích, přičemž na vyžádání je k dispozici kontrola třetí strany SGS nebo QIMA. Testy hotového produktu odpovídají hodnocení produktu: test silného deště a vodního paprsku pro produkty s hodnocením IPX5 nebo IPX6 a úplný test ponořením do vody po dobu 2 hodin a více pro produkty s hodnocením IPX7 nebo IPX8. Pevnost v tahu, otěr, solný sprej na hardware, zátěžový test 1 500+ cyklů a testování únavy zipu na 3 000 cyklů doplňují standardní program spolu s barevnou stálostí a kontrolami barevných rozdílů oproti schválenému vzorku.
U uzavřených a vzduchotěsných výrobků je nejodhalující test také nejjednodušší. Náš standardní postup kontroly u zákazníka je vybalení z krabice, vakuová extrakce, 24hodinový statický odpočinek a stanovení úniku vzduchu. Pokud výrobek i po 24 hodinách stále drží svůj tvar, žádný z jeho svarů, uzávěrů nebo ventilů neteče, včetně pomalých netěsností, které může krátký ponorný test minout.
Kde se používá RF svařování
Outdoorové a námořní vybavení je nejznámější použití: suché vaky, nepromokavé batohy a batohy, kajakové a lodní vaky, motocyklové a cyklistické tašky, vodotěsné pouzdra na telefony a kompresní vaky. Měkké chladiče používají svařované pláště a vložky, protože svařovaná vložka nepropouští tavnou vodu a nemá žádné stehové linie, které by zachycovaly nečistoty a zápach. Kromě vaků se stejným procesem vyrábí vaky na lékařské tekutiny a krev, nafukovací čluny a hračky, plavecké bóje, nepromokavé plachty a kryty nákladních automobilů a široká škála vojenských a vládních produktů, včetně palivových a vodních vaků, nafukovacích přístřešků, krytů vybavení odolných proti povětrnostním vlivům a ochranných vaků, kde jsou zásadní vzduchotěsné švy a odolnost vůči teplu, chladu a tlaku.
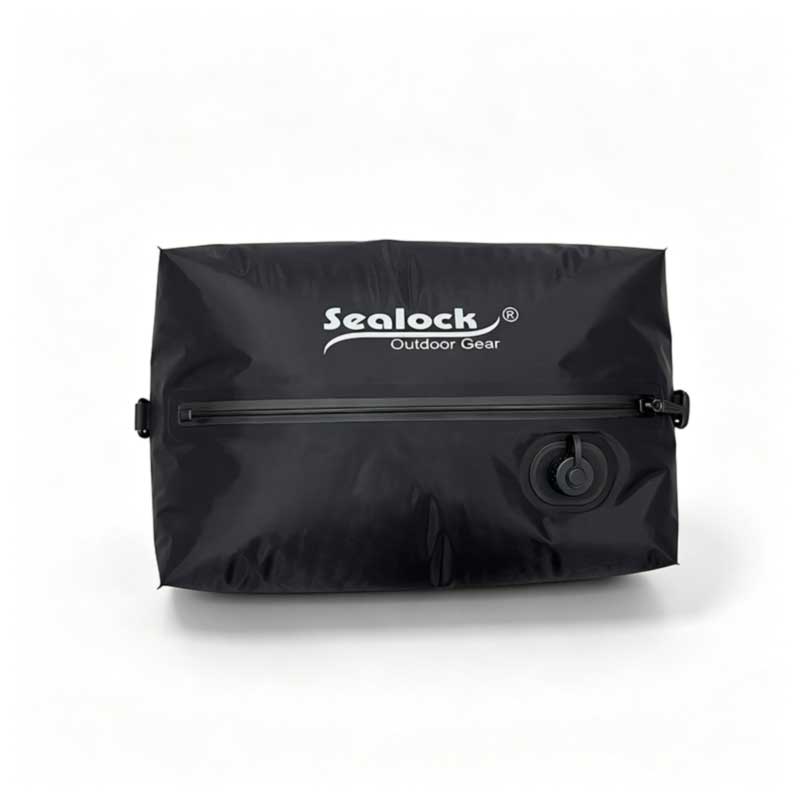
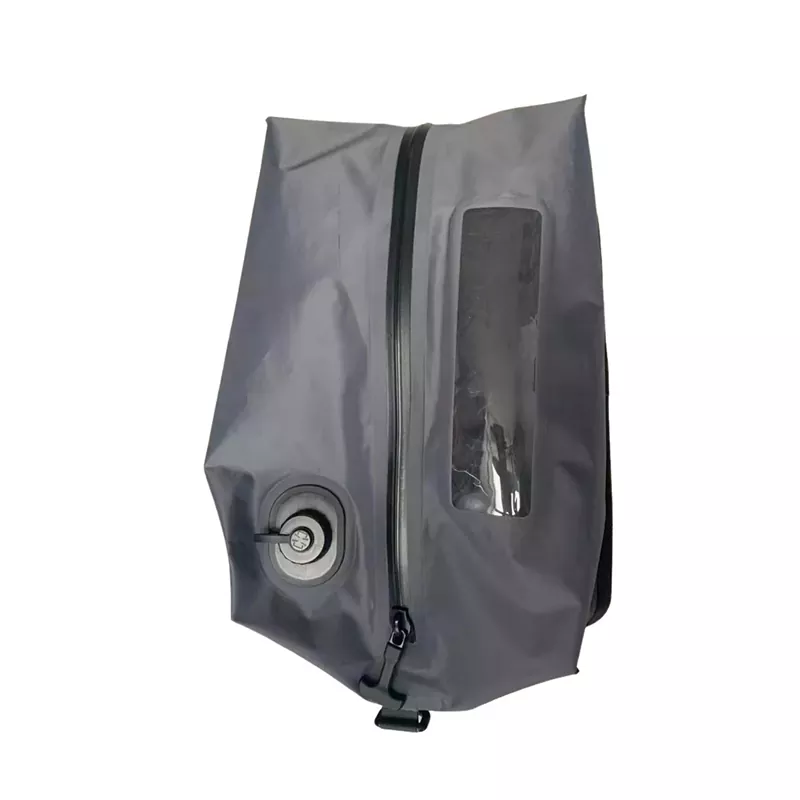
TPU laminát, svařované tělo, svařované okno a upevnění čerpadla
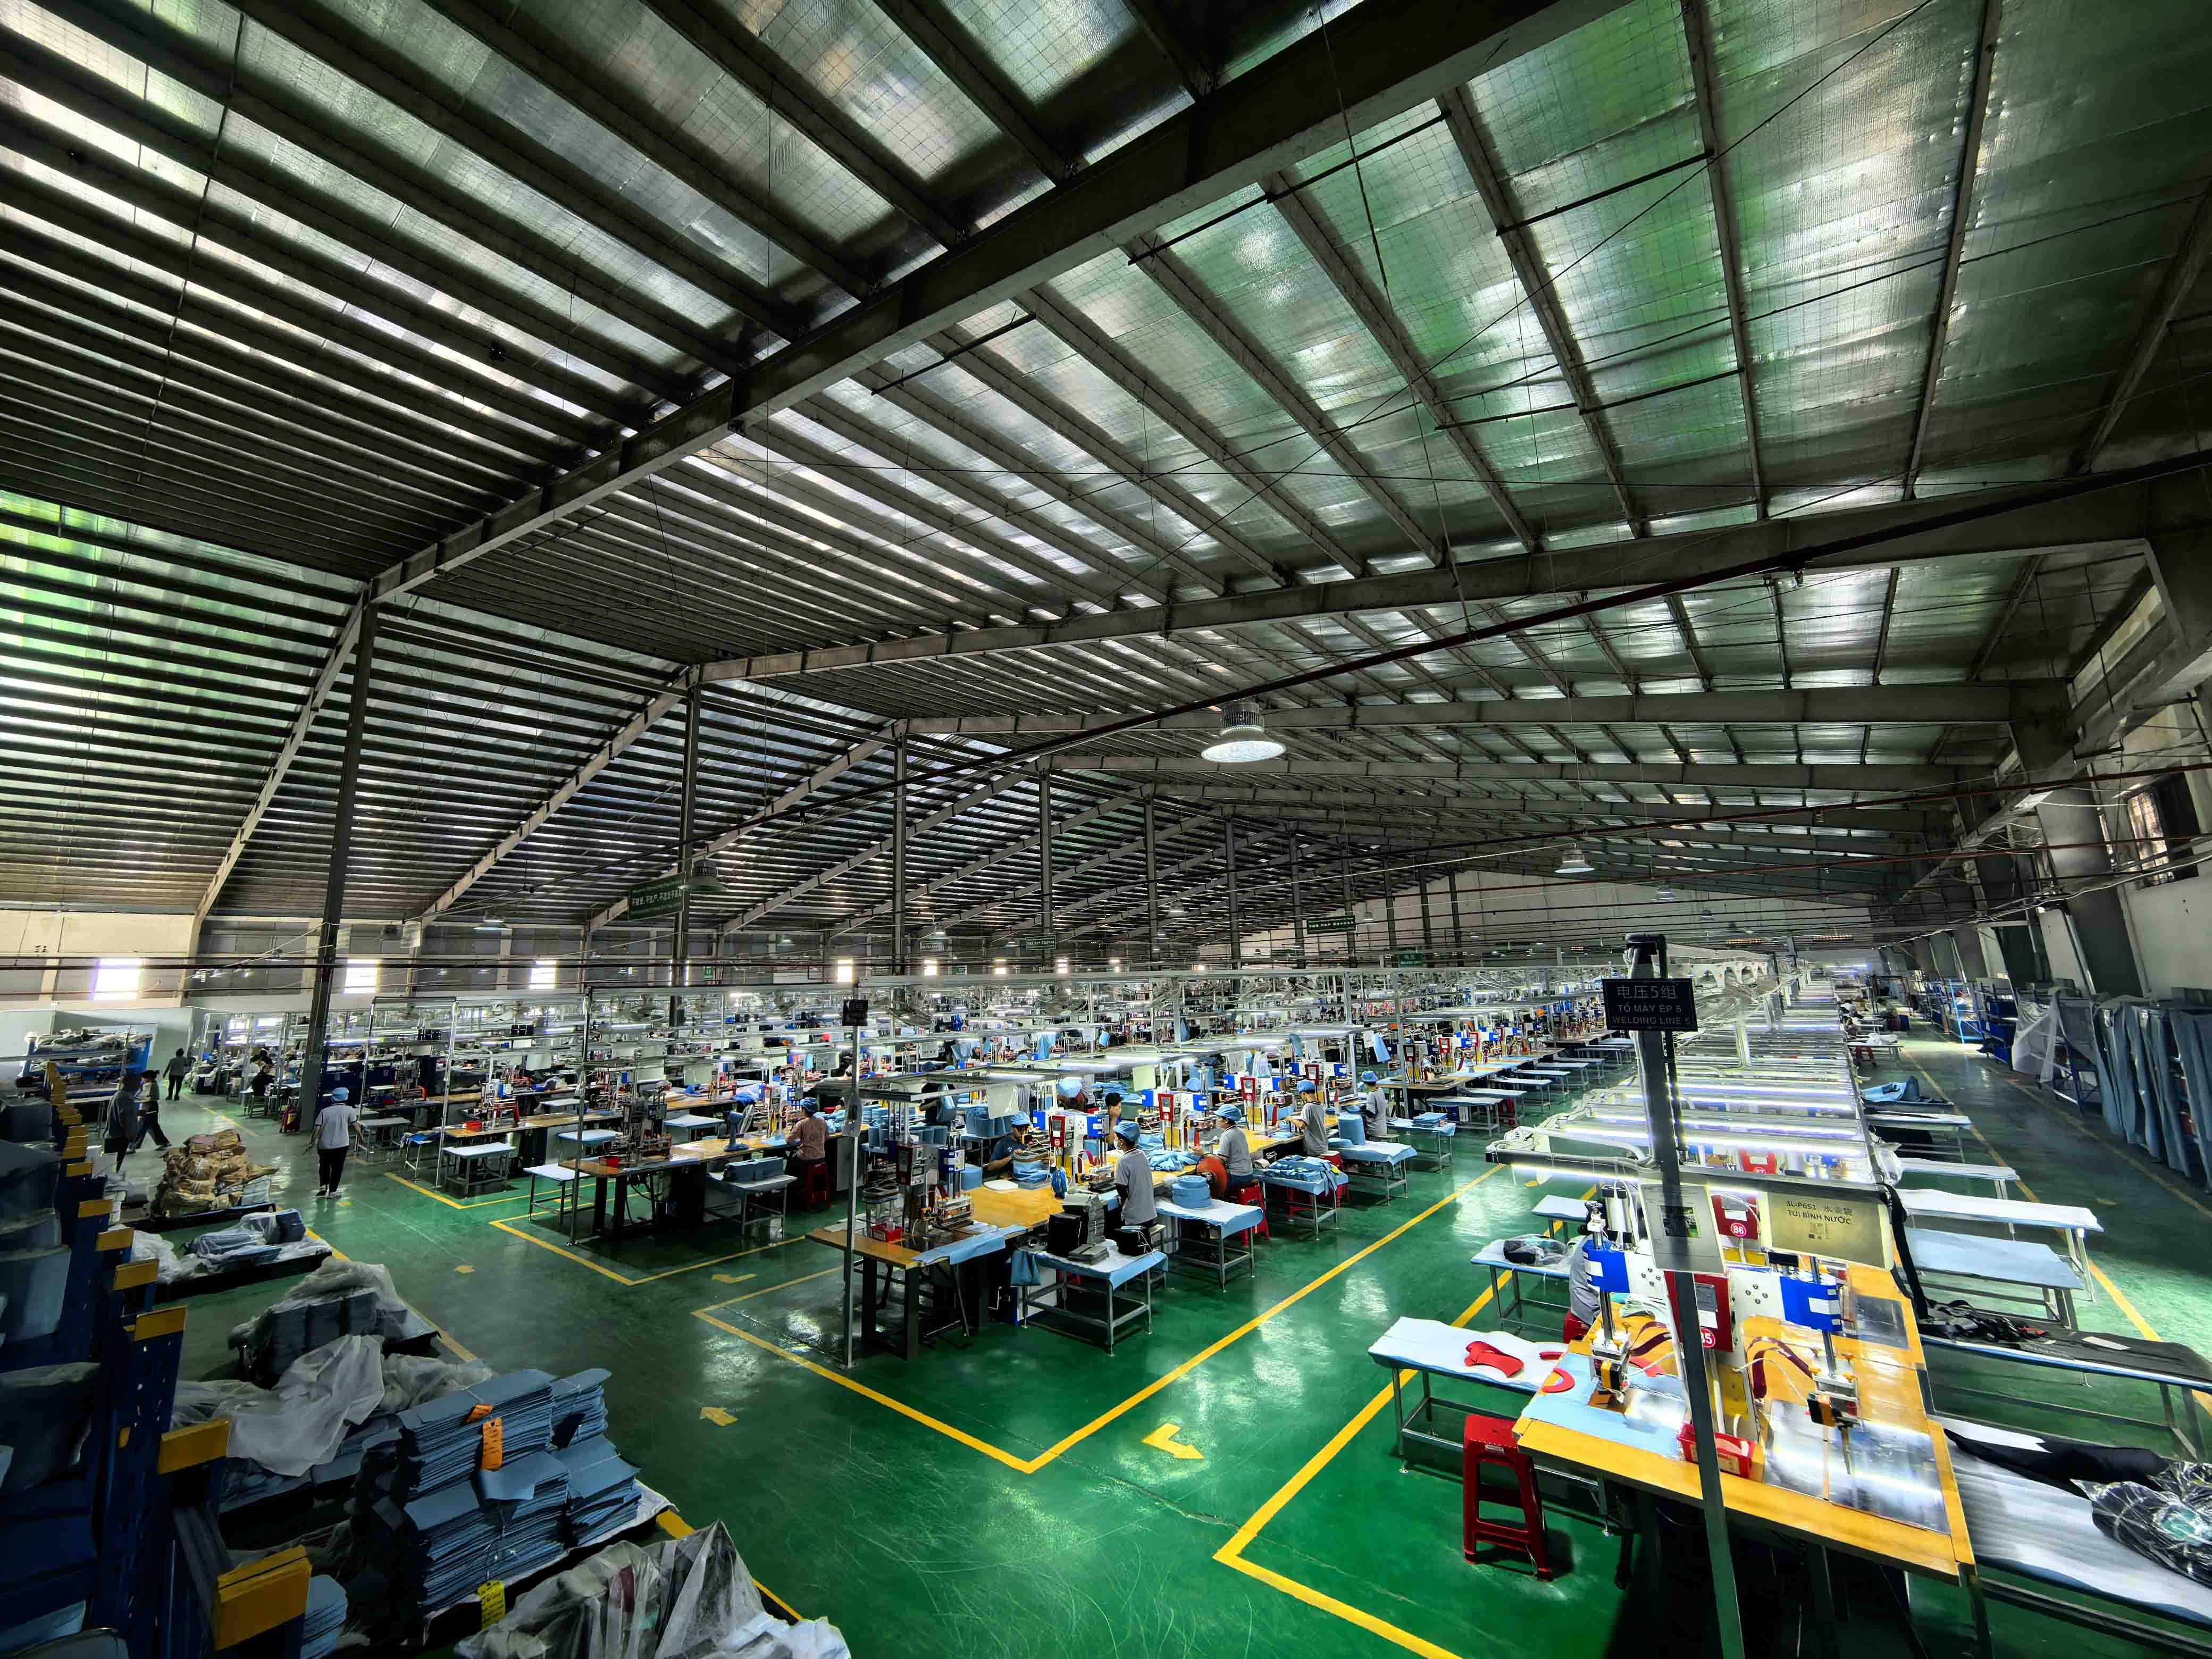
Vysokofrekvenční svařovací stroj z výrobní linky ve Vietnamu
Jak hodnotit dodavatele RF svařování
Požádejte o prohlídku svařovacích strojů a matric pro váš produkt a zeptejte se, jak se zaznamenávají a znovu ověřují parametry, když se materiál změní. Požádejte o výsledky pevnosti spojení na vzorových svarech, nejen na hotových výrobcích. Ověřte si, zda má továrna vlastní šicí schopnosti, protože téměř každá svařovaná taška má také šité díly a dodavatel, který si jeden či druhý zadá subdodavatelsky, má menší kontrolu nad výsledkem. Nakonec se zeptejte, jak jsou hotové výrobky testovány podle hodnocení na štítku a zda můžete stejný test provést sami při příjezdu. Naše rozděleníco pohání náklady na nepromokavou taškuvysvětluje, jak se náklady na matrice a nástroje vejdou do nabídky.
Často kladené otázky
Je RF svařování stejné jako HF svařování?
Ano. RF (radiofrekvenční) svařování, HF (vysokofrekvenční) svařování a dielektrické svařování jsou různé názvy pro stejný proces.
Jsou RF svařované švy vodotěsné?
Ano. Správně provedený svar spojí dvě vrstvy do jednoho kusu materiálu, takže zde nejsou žádné otvory pro průchod vody. Zda je hotový výrobek voděodolný, závisí také na jeho uzavření a případných dalších otvorech, proto se výrobky testují jako celek.
Je RF svařování silnější než šití?
Aby se voda a vzduch nedostaly, ano. Při dobrém svaru se materiál vedle švu obvykle roztrhne, než se sám oddělí. Šití zůstává lepší volbou pro nosné popruhy a polstrované části mimo vodotěsnou oblast, proto se často kombinují.
Může být nylon nebo polyester svařován RF?
Ne samy od sebe. Tkaný nylon a polyester se stanou svařitelnými, když jsou potaženy nebo laminovány TPU nebo PVC a je to povlak, který tvoří svar.
Jaký je rozdíl mezi RF svařováním a ultrazvukovým svařováním?
RF svařování ohřívá polární plasty zevnitř pomocí elektrického pole a vytváří široké švy při jednom lisování. Ultrazvukové svařování využívá mechanické vibrace a je vhodné pro menší nebo užší švy a pro některé materiály, které RF nemůže svařovat.
Proč některé svarové spoje netěsní?
Obvyklými příčinami jsou nedostatečné stavení z příliš malého výkonu nebo času, propálení z příliš velkého výkonu, kontaminace na povrchu nebo změna materiálu bez opětovného ověření nastavení stroje. Všechny jsou zachyceny zkouškami pevnosti lepení na vzorcích a zkouškami těsnosti na hotových výrobcích.
Jaká je MOQ pro zakázkovou RF svařovanou tašku?
Většina našich svařovaných sáčků začíná na 300 kusech na styl, některé na 500. Nový tvar potřebuje vlastní svařovací nástroje, což je jednorázový náklad zahrnutý v nabídce. Vzorky obvykle trvají 7–15 dní a hromadná výroba 30–45 dní.
Můžete přidat naše logo na svařovanou tašku?
Ano. Sítotisk, přenos tepla, navařené záplaty a vysokofrekvenční ražba, kdy je logo vtlačeno do materiálu raznicí, to vše funguje na svařovaných produktech z PVC a TPU.
Pracujte s továrnou na vysokofrekvenční svařování
Pokud vyvíjíte svařovaný výrobek, zašlete nám své výkresy, vzorky nebo cílovou specifikaci. Doporučíme materiál a provedení švu, vyrobíme raznice a připravíme vzorky pro testování. Kontaktujte nás nainfo@sealock.com.hknebo volejte +86-769-82009361.
Pro značky dodávající vodotěsné outdoorové vybavení profesionální kvality je schopnost RF svařování výrobního partnera smysluplná pouze tak, jako je procesní disciplína, která se za ní skrývá. Tento článek pojednává o technických parametrech, které určují, zda RF svařování poskytuje konzistentní výsledky s nulovým únikem ve výrobním měřítku: fyzika 27,12 MHz vnitřního molekulárního ohřevu versus povrchové tepelné spojování, úzké kalibrační okno požadované při svařování 840D vysoce houževnatého TPU, tři procesní proměnné, které oddělují kontrolované výrobní prostředí od nekonzistentního, a to, co jsme o testu plného ponoření do vody skutečně potvrdili.
Většina selhání voděodolných produktů nezačíná látkou. Začínají ve švu. Tento článek rozebírá praktické a technické rozdíly mezi vysokofrekvenčním svařováním a tradičním prošíváním pro venkovní vybavení – pokrývá vodotěsný výkon pod tlakem, dlouhodobou odolnost díky cyklům namáhání v terénu, kompatibilitu materiálů, realitu výrobních nákladů a konkrétní scénáře, kdy je každá metoda tou správnou volbou. Zahrnuje přímou srovnávací tabulku a pokyny pro kupující OEM hodnotící schopnost výrobce vyrábět švy.
Používáme cookies, abychom vám nabídli lepší zážitek z prohlížení, analyzovali návštěvnost webu a přizpůsobili obsah. Používáním tohoto webu souhlasíte s naším používáním souborů cookie.
Zásady ochrany osobních údajů
 English
 Español
 Português
 русский
 Français
 日本語
 Deutsch
 tiếng Việt
 Italiano
 Nederlands
 ภาษาไทย
 Polski
 Svenska
 magyar
 Malay
 বাংলা ভাষার
 Dansk
 Suomi
 हिन्दी
 Pilipino
 한국어
 Türkçe
 Gaeilge
 العربية
 Indonesia
 Norsk
 تمل
 český
 ελληνικά
 український
 Javanese
 فارسی
 தமிழ்
 తెలుగు
 नेपाली
 Burmese
 български
 ລາວ
 Latine
 Қазақша
 Euskal
 Azərbaycan
 Slovenský jazyk
 Македонски
 Lietuvos
 Eesti Keel
 Română
 Slovenski
 मराठी
 Srpski језик